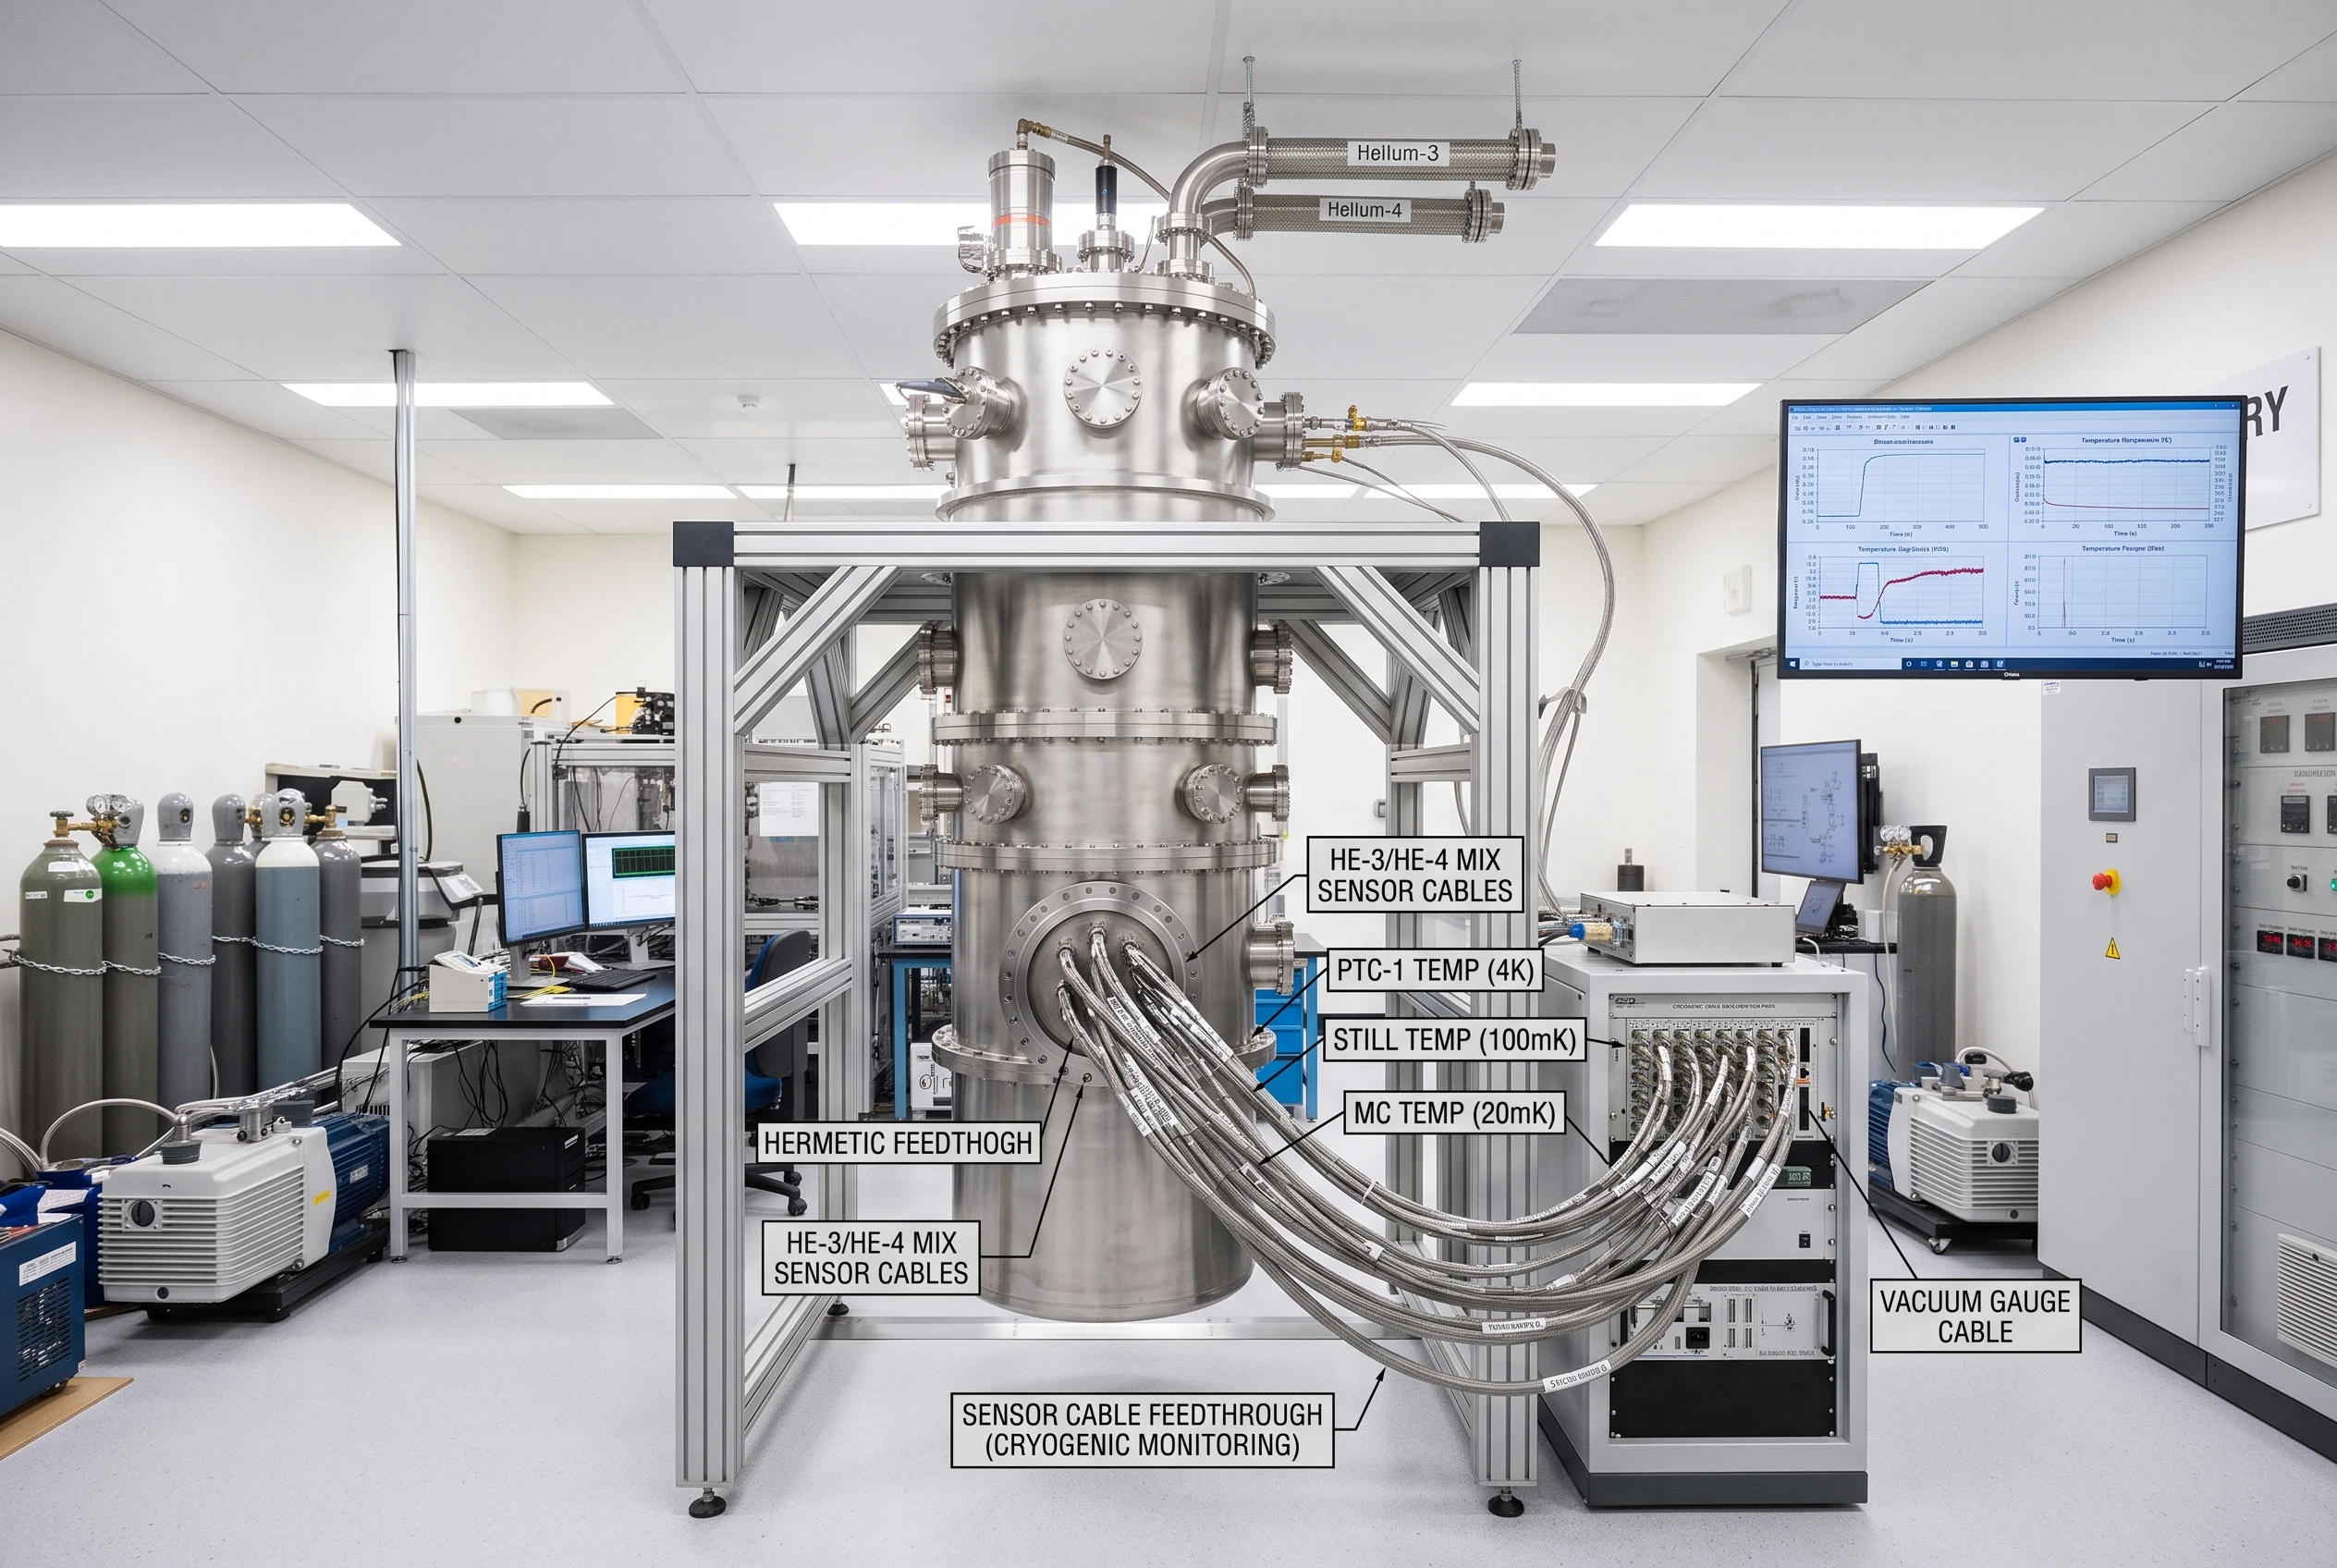
極低溫腔體感測器線束:從端接細節到交付品質的工程思考
星維科技參與特殊環境線束組裝加工的經驗與觀察
當一組感測器線束要裝進極低溫真空腔體,工程師關心的是訊號與安裝條件, 採購關心的是需求能否順利轉成可交付產品,品管則需要知道每一個接點如何確認、 每一項檢驗如何判定。三種角色面對的,其實是同一個問題: 這組線束,是否已把關鍵風險考慮清楚?
星維科技參與極低溫腔體感測器線束組裝加工, 讓我們更深刻看見線束製造與設備整合之間的關係。 線束的價值,除了完成電氣連接,也在於讓材料、端接、安裝與檢驗要求彼此銜接。 本文從加工端分享這些工程觀察,不揭露客戶名稱、圖面、料號及系統配置。
技術摘要
極低溫感測器線束的加工評估,需要將 材料適配、端接方法、機械應力、熱錨定、真空相容性與檢驗要求 共同考量。星維科技從製造端分享工程觀察,協助客戶釐清加工條件及驗證責任。
本文聚焦極低溫腔體感測器線束;相關低溫設備可應用於量子運算研究等領域, 本文所述加工參與範圍不延伸宣稱為整機配線能力。
加工前的適配判斷
確認線材、接點與工具的配合,讓疑問在正式製作前被討論。
配合設備安裝條件
理解線長餘量、固定位置與跨溫層需求,釐清製造及安裝介面。
清楚的品質確認
區分檢驗目的、判定依據與環境驗證責任,讓品質要求具有一致意義。
一、先理解線束在設備裡的任務
本案涉及極低溫腔體內的溫度感測器線束,負責連接感測端與量測介面。 這類配線可能經由中間連接器及真空貫通件, 將訊號傳送至外部設備;具體連接架構則依系統設計而定。
從加工角度看,首先需要釐清的不是只有接點數量與線長, 還包括:哪些區段位於真空內、各區段的溫度條件、連接器的安裝位置, 以及線束製造端與設備整合端各自負責的工作。 使用環境不同,同一種端接或固定方法的適用性也可能不同。
對模組廠與系統整合廠而言,這些條件越早釐清, 越有助於在正式製作前確認加工可行性, 減少後續因介面理解不同而重新修改。
二、微細線與接點匹配,是加工前的重要判斷
極低溫配線需要控制導線帶入低溫端的熱量。 線徑是其中一項因素,導體材料、長度與跨越的溫度範圍同樣重要。 例如部分低溫感測配線採用熱導率較低的合金導體; 選型仍須兼顧電氣特性、機械強度與感測器要求。
當導體變細,剝除絕緣、握持、端接與線束整理都會更敏感。 絕緣是否去除完整、導體是否受損、端接處是否承受拉扯, 不能只靠成品排列是否整齊來判斷。
星維科技對這類加工的核心看法是: 先確認材料與接點的適配,再決定製作方法。 對壓接端子,需要核對原廠允許的導體與絕緣尺寸、 工具及加工要求;對焊接端接,則需依材料與元件要求評估 去除絕緣、可焊性及熱輸入。 若材料落在原廠規定範圍之外, 應先與客戶確認處理方案及驗證依據。
這項判斷對客戶的價值,是讓疑問在加工前就被提出。 一次室溫導通只能回答當下的電氣連接狀態; 機械強度與使用環境相容性,需要各自適當的確認方法。
三、關鍵零組件製程:量子電腦專用感測器與 special twist 配線
在量子運算相關極低溫設備中, 量子電腦專用感測器與 special twist 引線組件 是測溫鏈的重要環節。 加工需同時考慮線序、端接完整性、機械受力及量測條件。 基於商業機密,本節以元件功能及製程控制說明, 不公開品牌、型號、線材尺寸或系統配置。
1. 材料確認與加工準備
加工前依核准文件確認感測器、special twist 線材、 端接方式及安裝要求,建立材料、文件版本與線路功能的對應。 特殊絞線的導體、絕緣與結構需配合使用環境評估, 不能直接沿用一般工業線材的加工條件。
作業人員防護與清潔控制
進行感測器、微細線、端子及真空側連接器的加工與裝配時, 作業人員需佩戴適合作業的潔淨手套與口罩, 避免徒手接觸感測器、裸露導體、端子及真空側配線表面。
手套用於減少指紋、汗液與皮脂污染, 口罩用於減少呼氣水氣及飛沫對零組件的影響。 手套污染或破損時應立即更換, 材料、工具及工作檯面也需保持清潔。 涉及 ESD 敏感元件時, 手套與工作站需配合適用的 ESD 控制要求。
手套不能完全隔絕手部熱量。 作業時應減少長時間握持感測器,必要時使用適當治具或工具; 功能讀值確認前,待感測器與測試環境達到熱平衡, 降低手溫造成的暫態影響。 水氣控制也需配合環境、清潔及乾燥要求。
2. 辨識絞對與管理線序
拆開 special twist 線材前,先依結構與標示辨識絞對, 再依接線文件分配激發與量測功能,立即建立可追查的標記。 通斷測試用於確認單芯兩端對應,不能單獨判斷原始絞對。 端接時保留必要絞合,減少不必要的散線長度。
3. 確認感測器端接與四線量測關係
採用四線量測時,激發與電壓感測路徑需依感測器及儀器要求配置, 並核對極性與端接位置。 四線接法有助於降低引線壓降影響, 適當的絞對配置則有助於抑制感應雜訊。 實際線序、接點對應與配置保留於專案文件,不於本文公開。
4. 絕緣去除、導體檢查與焊接
依絕緣材料與元件要求選定加工方法, 去除絕緣後檢查殘留、導體傷痕與變形。 焊接需控制熱輸入、焊料使用及機械受力, 完成後進行適當清潔與放大檢查。 加工條件應以確認過的文件為依據, 避免熱累積與導體損傷。
5. 應力釋放、安裝與熱錨定
焊後保留配合安裝的線長餘量,避免降溫收縮拉扯端接點。 感測器與被測部位的熱接觸,以及引線跨溫層的熱錨定, 需依設備設計確認。 固定材料應核對固化條件與環境相容性; 機械固定與熱錨定的目的不同,不能互相替代。
6. 分階段確認接線與端接品質
感測器連接前,確認單芯對應與應隔離的線路; 連接後,依核准電路確認極性、端接及非預期連接。 依設計共接的量測線路,不能誤判為短路。 測試電流、電壓及方式需符合元件限制, 避免將一般線束的測試條件直接套用於敏感感測器。
7. 設備端設定與功能確認
設備端需核對感測器輸入型別、激發條件、 量測範圍及適用校正資料。 功能確認應在適當的穩定條件下進行, 不能只因儀器顯示讀值就判定設定正確。 環境與設備端驗證的執行方、條件及判定依據, 應由專案約定。
四、量子電腦專用陶瓷連接器及端子:專用手工鉗與裝配製程
特殊環境配線的連接介面,需要讓 量子電腦專用陶瓷連接器、端子與專用手工鉗 互相匹配。 基於商業機密,本節保留製程與品質控制重點, 不公開元件料號、接點數量、工具型號或加工設定。
| 元件/工具 | 製程作用與確認重點 |
|---|---|
| 量子電腦專用陶瓷連接器 | 形成特殊環境配線的連接介面; 確認適配端子、裝配方向與配合件。 連接器本身不等同完整的真空密封貫通件。 |
| 配套端子 | 建立導體與連接介面的電氣接續; 確認導體、端子及端接條件的適配性。 |
| 專用手工鉗 | 配合指定定位配件完成端接加工; 確認工具狀態、適用性及核准設定。 |
| 專用定位配件 | 控制端子在加工時的位置, 讓壓接作用於規定區域。 |
| 專用插拔工具 | 用於相容端子的裝入或解除保持機構; 依指定方法操作,避免硬拉導線。 |
1. 確認微細線與端子的適配
先核對導體尺寸、結構與端子允許範圍。 使用微細線時,不能只因導體可以插入端子, 就認定符合壓接要求。 若存在適配疑問,應取得供應商確認的方案, 再建立加工與驗證條件; 不可自行以折線、併線或增加焊錫替代適配確認。
2. 工具、文件與清潔要求確認
加工前核對連接器、端子、線材及接線文件, 確認專用手工鉗與定位配件的匹配。 加工設定依端子及導線要求決定。 工具若有校驗、量規或首件確認要求, 應依適用文件執行並保留紀錄。
端子與連接器裝配同樣需佩戴潔淨手套及口罩, 避免指紋、汗液與呼氣水氣污染配線表面; 工具與裝配區域也需保持清潔。
3. 剝線、預先穿線與端子準備
依端子與製程文件設定剝線條件, 檢查導體是否受損、絕緣是否殘留, 以及是否有鬆散線股。 依連接器裝配結構先完成必要的穿線或附件預裝, 再將導體插入端子至規定位置。 實際尺寸與作業設定保留於受控文件。
4. 定位壓接與壓後檢查
使用專用定位配件將端子保持在規定位置, 再以專用手工鉗依核准設定完成壓接。 壓後確認導體位置、壓痕、端子外觀及絕緣退讓。 若要求拉力或其他破壞性驗證, 使用另製試樣依約定條件執行, 不以拉扯交付成品代替測試。
5. 端子裝入、保持與線序核對
壓接檢查合格後,依指定順序與工具裝入端子, 核對連接器的對接面與接線面視角,避免方向誤判。 裝入後確認保持與位置,再依正式接線表核對線序; 不能僅以插入手感或線色判定完成。
6. 線束整理、電氣確認與重工
完成裝配後,依安裝需求整理線束並建立應力釋放, 避免彎折與拉力集中在端接處。 電氣檢查應配合感測器電路及元件限制。 需要重工時,使用專用插拔工具依指定方法解除保持機構, 拆裝後重新確認端子、連接器與接線, 不以硬拉導線拔出。
五、線束固定,需要同時理解機械與熱的要求
極低溫腔體內,不同材料在降溫時的收縮程度可能不同。 若線束拉得過直、固定位置不適當, 端接處可能承受額外應力。 因此,線長餘量、彎曲路徑與應力釋放 應配合實際安裝條件確認。
此外,機械固定與熱錨定是兩種不同的工作。 前者控制線束受力, 後者讓導線在適當溫層與熱沉交換熱量, 以控制傳向更低溫區域的熱漏; 相關要求應依設備與感測器的安裝設計執行。
對加工端而言,重要的是理解哪些長度、 分支與固定區段必須保留, 哪些調整需要先取得工程確認。 線束整齊是基本要求, 能配合設備安裝與熱設計, 才是特殊環境配線的完整考量。
六、真空相容性,也包含容易忽略的輔助材料
真空環境中的材料評估,除了線材與連接器, 也涉及熱縮套管、標籤、黏著劑及製程殘留物。 這些材料的逸氣與污染風險, 可能影響腔體環境及敏感元件。
需要區分的是:真空邊界的密封與洩漏要求, 和腔內材料的相容性與清潔要求, 屬於不同的確認事項。 連接器具有防水規格, 也不能直接作為其適用於真空或極低溫環境的依據。
我們認為,特殊線束製作中的輔助材料變更, 同樣值得工程審查。 即使只更換一段套管、一種標示方式或固定材料, 也應確認是否符合客戶指定條件。 材料看似次要,對使用環境的影響仍需被看見。
七、把品質要求轉成可執行、可判定的檢驗
對採購與品管來說,「已檢驗」還需要有清楚的內容: 依什麼文件檢驗、檢查哪些項目、如何判定, 以及紀錄如何對應交付產品。 檢驗計畫應配合線束結構、 元件限制與客戶驗收要求建立。
| 確認項目 | 需要回答的問題 |
|---|---|
| 接線對應與導通 | 是否依核准版本的接線表或圖面確認? 應導通的位置與不應連接的位置是否分別檢查? |
| 端接與外觀 | 導體、絕緣、焊點或壓接、 接點定位及應力釋放, 是否依適用要求判定? |
| 絕緣性能 | 若有要求,測試位置、電壓與判定值是否已確認? 是否可能影響已連接的感測器或元件? |
| 版本與追溯 | 材料、加工文件、變更及檢驗紀錄, 是否能對應至交付產品? |
| 環境與功能驗證 | 哪些由線束製造端執行, 哪些須在客戶設備上完成? 驗證範圍是否清楚? |
開短路檢查、絕緣電阻測試與耐電壓測試, 回答的問題並不相同, 不宜以一項測試代替全部品質判斷。 若線束已連接感測器, 測試條件更需要考慮元件限制。
室溫加工與出貨檢驗,也應與低溫循環、 真空或設備端功能驗證分開描述。 把各方責任與判定依據說清楚, 才能讓「合格」具有一致的意義。 本文分享加工端的工程觀點, 不將這些檢驗建議視為本案已完成的測試成果。
八、特殊專案的合作,從需求與責任的釐清開始
這次參與讓我們看見, 特殊線束專案常需要跨越材料、 連接器、製程與設備安裝等不同領域。 線束加工端的專業價值, 也包含辨識疑問、說明影響, 並與客戶取得可執行的共識。
對採購,是讓供料範圍、 技術疑問與驗收要求在製作前有清楚的討論基礎; 對工程師,是能討論材料適配、 端接與安裝介面的加工夥伴; 對品管,是讓檢驗依據、 紀錄與驗證責任有一致的理解。
星維科技希望以這樣的工程思路面對不同線束需求: 理解產品任務,確認加工條件, 讓疑問及早被討論, 再把確認事項落實到製作與品質要求。 對特殊專案,清楚說明能力、 限制及需要共同驗證的部分, 同樣是負責任的合作方式。
讓線束成為系統整合中可以安心規劃的一環
極低溫腔體感測器線束提醒我們, 每一個端接細節,都可能與更大的系統條件相關。 從微細導體、接點匹配、材料相容性, 到安裝受力與檢驗依據, 線束品質需要在需求、製作與確認之間持續銜接。
若您的團隊正在規劃感測器線束、 微細線端接或特殊環境配線, 歡迎與星維科技討論。 提供使用環境、圖面或接線需求、 指定材料、預估數量及驗收條件, 將有助於我們共同釐清加工可行性、 需要確認的風險與合作範圍。
FAQ|常見問題
量子電腦專用感測器為什麼需要評估四線配線?
採用四線量測時,激發與電壓感測路徑分開,有助於降低引線壓降影響。special twist 的絞對配置則有助於抑制感應雜訊。實際線序、極性與接點對應需依感測器及儀器要求確認。
微細線可以直接壓接到配套端子嗎?
需要先核對導體尺寸、結構及端子的允許範圍。導體可以插入,或使用了專用手工鉗,都不代表已符合適配要求。若有疑問,需取得供應商確認的方案,再建立加工與驗證條件。
為什麼作業人員需要戴手套與口罩?
手套用於減少指紋、汗液與皮脂污染;口罩用於減少呼氣水氣及飛沫對零組件的影響。手套不能完全隔絕手溫,仍需減少長時間握持感測器,並在功能讀值確認前等待熱平衡。
機械固定與熱錨定是同一件事嗎?
兩者目的不同。機械固定與應力釋放控制線束受力;熱錨定讓導線在適當溫層與熱沉交換熱量,以控制傳向更低溫端的熱漏。兩者都需要配合設備安裝設計。
室溫導通合格,是否代表線束已通過極低溫驗證?
不能直接等同。室溫導通、端接外觀、絕緣性能、低溫循環及設備端功能驗證各有不同目的。測試條件須符合元件限制,並明確約定驗證範圍、執行方與判定依據。